技术业务张经理:139-1328-9739 |

技术业务张经理:139-1328-9739 |
【概述】化纤袋式中效过滤器以镀锌钢板或铝合金为外框,滤材采用涤纶、丙纶等化学纤维无纺布,经缝制或热熔加工形成多个袋状滤芯。它依靠纤维层的惯性碰撞、直接拦截与布朗扩散捕集空气中的颗粒物,常安装在集中通风与空调系统的中效过滤段,也用于工业废气治理的前置把关。
喷涂车间在喷枪雾化过程中会产生大量过喷漆雾,同时释放溶剂型涂料携带的挥发性有机物。漆雾具有黏性大、粒径分布宽、易在滤材表面成膜的特点,若不在前端有效拦截,会堵塞后端活性炭孔隙或污染沸石转轮。化纤袋式中效过滤器凭借滤材面积大、阻力平缓、容尘空间充裕的特点,在漆雾预处理环节承担了把关角色。本文围绕其在喷涂车间废气预处理系统中的应用实践展开讨论。
化纤袋式中效过滤器由外框、袋状滤芯、分隔件与密封条构成。外框多采用镀锌钢板、铝合金或工程塑料,翻边后预留安装法兰;滤芯以涤纶、丙纶、聚酯无纺布为滤材,按折数与袋数缝制,袋口沿外框内侧固定,袋体沿气流方向自然伸展,形成若干平行通道。
与板式结构相比,袋状结构把滤材由平面展开为多个袋体,相同迎风断面下滤材面积可提升数倍。以592×592×600 mm规格为例,迎风面积约0.35 m²,展开滤材面积可达4.5至6.5 m²。滤材面积扩大后穿过滤材的风速下降,颗粒与纤维的接触概率上升,在相同效率水平下阻力更为平缓,这对漆雾这类黏性颗粒的工况尤为有利。
| 部件 | 常用材料 | 主要功能 | 喷涂工况适用要求 |
|---|---|---|---|
| 外框 | 镀锌钢板、铝合金、塑料 | 承担结构载荷、固定袋体 | 表面防腐,翻边无毛刺 |
| 袋状滤芯 | 涤纶、丙纶、聚酯无纺布 | 拦截与捕集颗粒物 | 表面光滑,抗黏附 |
| 分隔件 | 镀锌钢丝、热熔胶条 | 维持袋体张开与通道平行 | 袋间不贴靠,通道顺畅 |
| 密封条 | 闭孔海绵、氯丁橡胶 | 阻断边框旁通漏风 | 耐溶剂,四边连续贴合 |
| 加固结构 | 钢带、铆接边条 | 防止袋体在高风速下鼓胀变形 | 缝线均匀,耐受气流冲刷 |
表1 结构与材料组成
空气过滤依靠五种机理完成颗粒捕集:惯性碰撞、直接拦截、布朗扩散、静电吸引与重力沉降。粒径大于1 μm的颗粒以惯性与拦截为主,小于0.2 μm的颗粒以扩散为主,0.1至0.3 μm区间处于两种机理的过渡带,效率相对偏低。Hinds在《Aerosol Technology》中给出了单纤维效率与粒径的对应关系。
化学纤维滤材经驻极处理后获得静电吸附能力,在不显著增加阻力的前提下提升对亚微米颗粒的捕集效率。ISO 16890-1:2016以ePM1、ePM2.5、ePM10描述过滤器对相应粒径段颗粒的质量效率,ASHRAE 52.2-2017以MERV值表征0.3至10 μm区间的效率水平,国内产品同时执行GB/T 14295-2008的中效分级要求。
| 分级体系 | 级别或指标 | 效率要求 | 依据文件 |
|---|---|---|---|
| EN 779:2012 | F7 | 对0.4 μm颗粒效率≥80% | EN 779:2012 |
| EN 779:2012 | F8 | 对0.4 μm颗粒效率≥90% | EN 779:2012 |
| EN 779:2012 | F9 | 对0.4 μm颗粒效率≥95% | EN 779:2012 |
| ISO 16890-1:2016 | ePM1 50% | 对PM1质量效率≥50% | ISO 16890-1:2016 |
| ISO 16890-1:2016 | ePM2.5 70% | 对PM2.5质量效率≥70% | ISO 16890-1:2016 |
| ASHRAE 52.2-2017 | MERV 11~14 | 0.3~1 μm区间效率达标 | ASHRAE 52.2-2017 |
| GB/T 14295-2008 | 中效2级 | 计数效率达到相应级别要求 | GB/T 14295-2008 |
表2 效率分级体系对照
化纤袋式中效过滤器的参数围绕外形尺寸、袋数、滤材面积、额定风量、初阻力与容尘量展开。常见厚度分300 mm、500 mm与600 mm三类,袋数有3袋、5袋、6袋、8袋等规格。额定风量一般按迎面风速2.0至2.5 m/s确定,初阻力控制在80至140 Pa,终阻力按初阻力的两倍取值。
喷涂工况选用时,除常规参数外还应核对滤材克重、抗黏附处理方式与耐溶剂性能,并关注框架在含溶剂气流中的尺寸稳定性。用于有防爆要求的区域时,过滤器金属部件应可靠接地,密封材料需具备耐溶剂溶胀能力,避免长期运行后软化脱落。
| 规格(宽×高×厚,mm) | 袋数 | 滤材面积(m²) | 额定风量(m³/h) | 初阻力(Pa) | 建议终阻力(Pa) |
|---|---|---|---|---|---|
| 592×592×300 | 5 | 2.8~3.6 | 2000~2400 | 80~110 | 180~220 |
| 592×592×500 | 6 | 4.0~5.2 | 2600~3000 | 85~115 | 190~230 |
| 592×592×600 | 8 | 4.5~6.5 | 3000~3400 | 90~125 | 200~250 |
| 592×490×600 | 6 | 3.8~5.4 | 2500~2800 | 90~125 | 200~250 |
| 592×287×600 | 3 | 2.0~2.8 | 1400~1700 | 85~120 | 190~240 |
| 610×610×600 | 8 | 4.8~6.8 | 3100~3500 | 95~130 | 210~260 |
表3 常见规格与技术参数参考值
喷涂车间的污染物可分为漆雾与气态污染物两类。空气喷枪雾化产生的过喷漆雾,粒径多在10至100 μm,其中细雾滴可落在1至10 μm区间;固体分含量随涂料类型变化,溶剂型涂料的漆雾黏性更强。气态污染物以甲苯、二甲苯、乙酸乙酯、丁酮等挥发性有机物为主,水性涂料的有机物含量相对偏低。
喷房为维持漆面质量通常保持较大换气量,排风含湿量随季节波动,温度多控制在20至28 ℃。GB 6514-2008对涂漆工艺的通风净化提出要求,GB 37822-2019对挥发性有机物无组织排放作出控制规定,漆雾与气态污染物需分段治理,前端除雾、后端吸附或燃烧是常见的工艺组合。
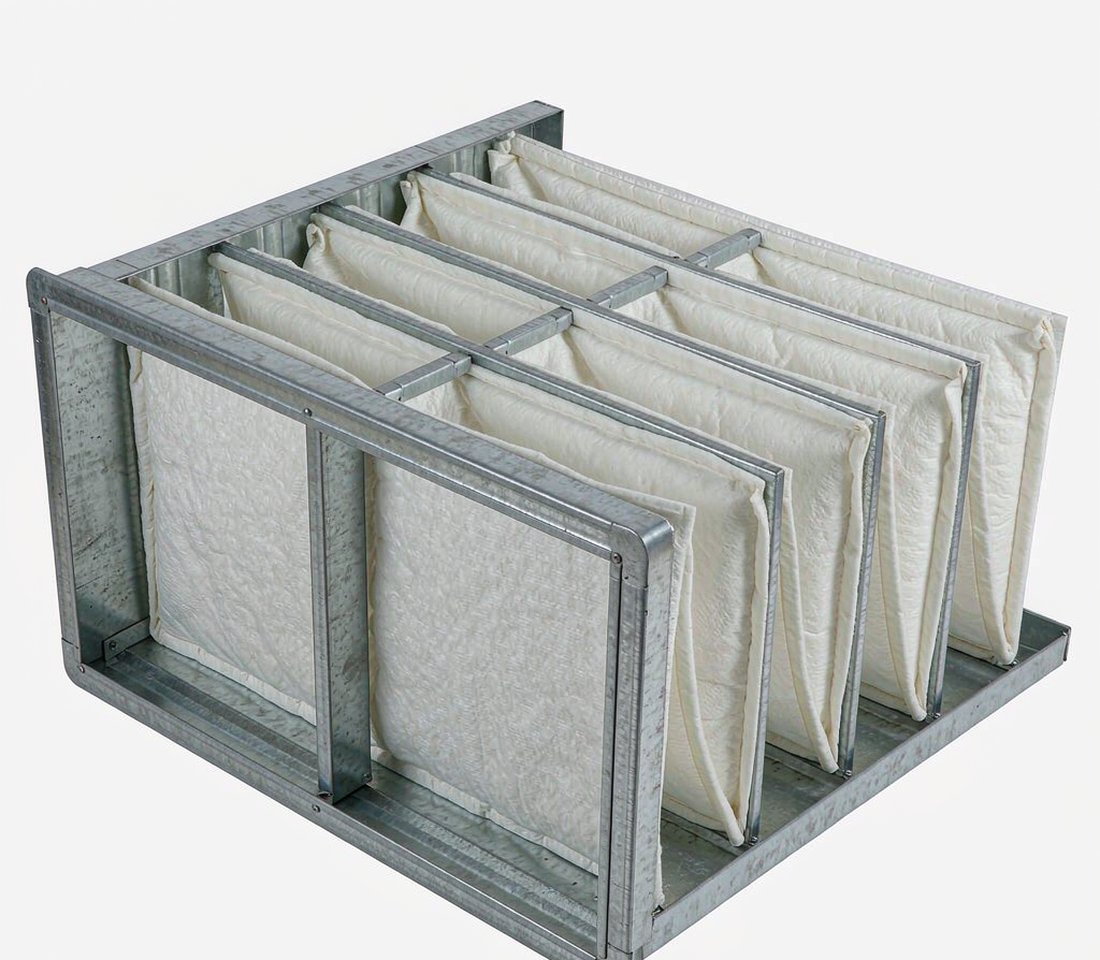
图1 化纤袋式中效过滤器外观与袋状滤芯
| 污染物类别 | 典型成分 | 粒径或形态 | 治理环节 |
|---|---|---|---|
| 过喷漆雾 | 树脂、颜料、溶剂 | 1~100 μm液滴 | 前端除雾 |
| 挥发性有机物 | 甲苯、二甲苯、酯类、酮类 | 分子态气体 | 吸附或燃烧 |
| 漆渣与固体分 | 干性漆渣、凝聚物 | 固态颗粒 | 预过滤截留 |
| 水汽 | 溶剂挥发带出水分 | 气态 | 控湿调温 |
| 粉尘 | 打磨灰、腻子粉 | 1~50 μm | 粗中效过滤 |
表4 喷涂车间污染物特征
漆雾去除分湿式与干式两条路线。湿式依托水帘、水旋或文丘里装置,用循环水捕集漆雾,处理风量大但对水系统维护要求高,且产生含漆废水;干式以迷宫式漆雾过滤板、褶皱漆雾过滤棉与袋式过滤单元逐级拦截,无需水处理,结构紧凑,在中型喷房与喷涂线排风中应用广泛。
干式路线的常见组合为粗效漆雾过滤棉在前、化纤袋式中效过滤器在后。前端过滤棉承担大部分过喷漆雾,中效袋式段拦截逃逸的细雾滴与固体颗粒,把进入后端吸附装置的颗粒物浓度控制在较低水平。这一分工使中效段的阻力增长趋于平稳,也延长了活性炭或沸石转轮的使用周期。
| 处理方式 | 核心部件 | 优点 | 局限 | 适用场景 |
|---|---|---|---|---|
| 湿式水帘 | 水帘板、循环水系统 | 处理风量大,耐高浓度 | 产生含漆废水,需水处理 | 大型喷房 |
| 湿式水旋 | 水旋筒、排风风机 | 漆雾捕集较彻底 | 能耗与维护成本偏高 | 汽车涂装线 |
| 干式漆雾棉 | 迷宫纸板、过滤棉 | 无废水,更换简便 | 容尘有限,更换频繁 | 中小型喷房 |
| 干式袋式中效 | 化纤袋式中效过滤器 | 滤材面积大,阻力平缓 | 需前置除雾配合 | 预处理后段把关 |
表5 漆雾预处理工艺组合对比
活性炭吸附与沸石转轮是挥发性有机物治理的常用手段,两者对进气颗粒物与湿度均有要求。漆雾若不除净,树脂与颜料会沉积在吸附材料表面,堵塞微孔并降低有效吸附容量,使脱附再生难以恢复原有性能。工程实践表明,把进入吸附床的颗粒物浓度控制在较低水平,是维持装置稳定运行的前提。
化纤袋式中效过滤器在系统中的作用相当于一道把关屏障。HJ 2026-2013对吸附法治理工程的进气预处理提出要求,强调进气应除尘除雾并控制温湿度。设计时通常按初效除漆雾、中效把关、后端吸附的三级配置组织气流,中效段的效率级别依据后端装置对颗粒物的敏感程度确定。
| 过滤级段 | 典型配置 | 主要作用 | 更换判据 |
|---|---|---|---|
| 初效段 | G3~G4漆雾棉 | 拦截大部分过喷漆雾 | 表面漆渣结膜 |
| 中效段 | F7~F9化纤袋式 | 拦截逃逸细雾滴与颗粒 | 阻力达初阻力两倍 |
| 高效段 | H11~H13(按需) | 保护后端吸附材料 | 效率衰减或阻力上升 |
| 后端治理 | 活性炭或沸石转轮 | 吸附挥发性有机物 | 出口浓度超标 |
表6 三级过滤与后端治理衔接配置
漆雾在滤材表面的沉积方式与普通粉尘不同。黏性漆雾易在纤维表面成膜,使有效过滤面积下降较快,阻力随运行时间近似线性上升,而容尘量低于同等克重滤材在干性粉尘工况下的表现。对这类工况,袋式结构的优势在于滤材面积大,单位面积负荷低,阻力上升速率相对平缓。
实测数据表明,在进气漆雾浓度较高的喷涂线中,未设前置除雾的袋式段可能在数百小时内达到终阻力,而配置漆雾过滤棉后,袋式段的更换周期可延长数倍。运行中应以压差监控为依据安排检查,避免阻力持续攀升造成风量下降、喷房负压失衡与漆雾外逸。
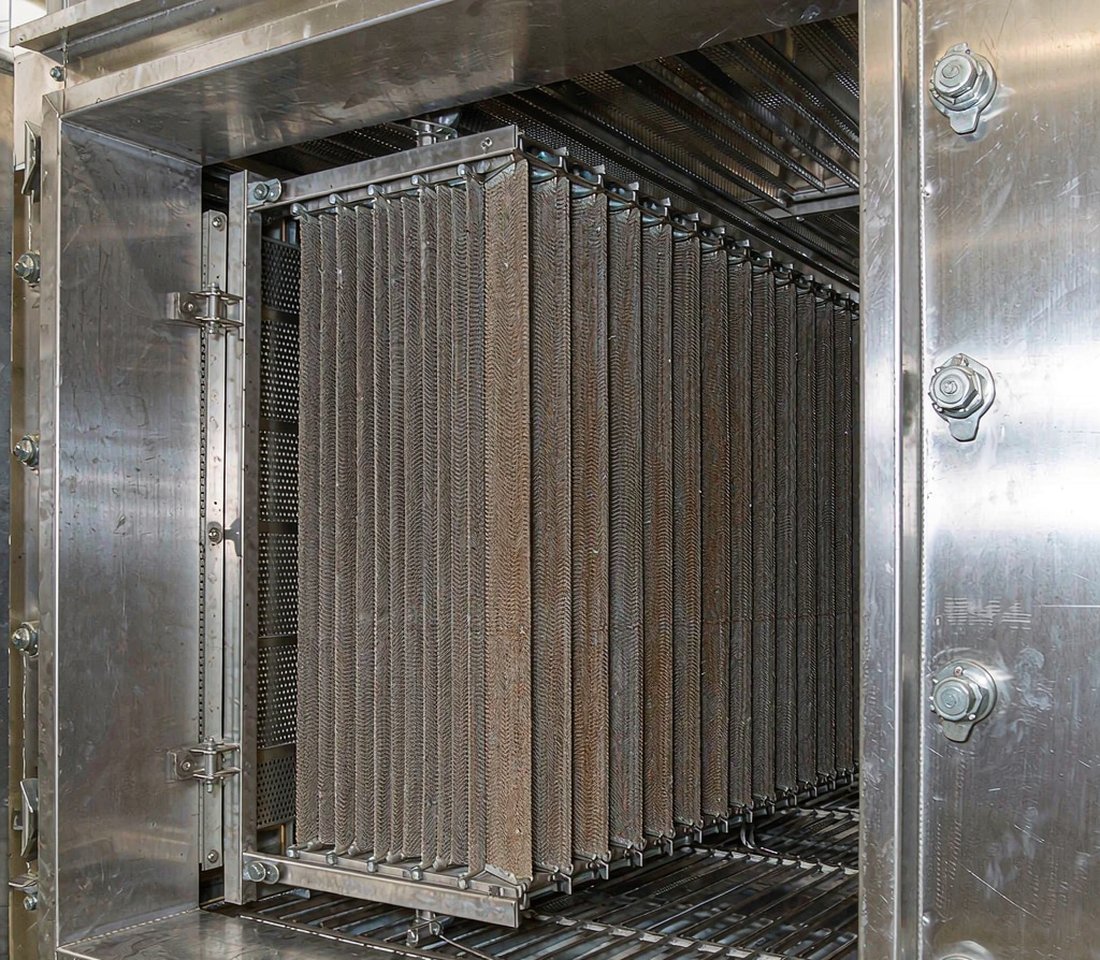
图2 喷涂车间排风处理机组过滤段安装实景
| 工况条件 | 初阻力(Pa) | 到达终阻力用时(h) | 容尘量(g) | 更换周期评价 |
|---|---|---|---|---|
| 无前置除雾 | 95 | 350~500 | 280~400 | 偏短,维护频繁 |
| 漆雾棉前置 | 95 | 900~1400 | 520~760 | 适中,维护可控 |
| 漆雾棉+控湿 | 100 | 1200~1800 | 600~850 | 较长,运行稳定 |
| 水性涂料工况 | 90 | 1000~1600 | 560~800 | 较长,阻力平缓 |
表7 不同工况下的阻力增长与容尘参考
针对漆雾的黏附特性,滤材选型应从表面能与纤维结构两方面考虑。表面经低表面能助剂处理的滤材对漆雾的黏附倾向降低,滤饼更易在压差作用下稳定沉积而不向深层渗透;纤维直径均匀、孔隙分布集中的滤材有利于形成表面滤饼层,减少深层堵塞。
滤材克重与抗拉强度决定其在反复气流冲刷下的尺寸稳定程度。喷涂线排风多含有溶剂蒸气,密封材料应选用耐溶剂溶胀的闭孔橡胶,避免长期运行后硬化开裂。对打磨与喷涂混合的工序,宜在前端增设粗效过滤单元,把大颗粒粉尘与漆渣先行分离,减轻中效段的负荷。
过滤器的运行能耗来自风机为克服阻力所做的功。以一台风量30000 m³/h的排风机组为例,若中效段平均阻力由150 Pa升至300 Pa,按年运行6000小时、风机效率0.7估算,年耗电量增加约7000 kW·h。漆雾工况下阻力增长较快,能耗随阻力上升而增加的趋势更为明显。
综合滤材成本、更换人工与能耗支出,喷涂车间的中效段宜按压差数据确定更换节点。前置过滤棉虽然增加了一次性耗材,但它把大部分漆雾截留在成本较低的单元上,使价格较高的袋式中效段与后端吸附装置得以延寿,整体维护费用反而下降。
| 中效段平均阻力(Pa) | 附加风机功率(kW) | 年耗电量(kW·h) | 相对增量(kW·h) |
|---|---|---|---|
| 120 | 1.43 | 8570 | — |
| 150 | 1.79 | 10710 | 2140 |
| 200 | 2.38 | 14290 | 5720 |
| 250 | 2.98 | 17860 | 9290 |
| 300 | 3.57 | 21430 | 12860 |
表8 阻力与风机能耗估算(风量30000 m³/h、年运行6000 h、风机效率0.7)
过滤器与安装框架之间的密封是保证有效过滤的关键。四边如存在缝隙,未经过滤的空气会直接旁通,使实测效率低于产品标称值。安装时应采用闭孔海绵或耐溶剂橡胶密封条,压紧后检查边框四周是否连续贴合,袋口与框架的搭接部位不得出现断缝。蔡杰在《空气过滤器原理与应用》中指出,安装质量对系统实际效率的影响有时超过过滤器本身的级别差异。
喷涂车间属于存在爆炸性混合气体的场所,更换作业前应停止喷涂并充分通风,作业人员穿戴防静电工作服与手套,使用不产生火花的工具。旧滤材吸附有溶剂,应装入密闭容器并及时移出车间,不得随意堆放在喷房附近。风机与过滤单元的金属外壳需可靠接地,防止静电积聚。
验证可分解为出厂检验与现场验证两个层面。出厂检验覆盖外形尺寸、滤材面积、初阻力与效率,按GB/T 14295-2008规定的风道法测定。漆雾工况下还可增加漆雾去除效率试验,采用重量法或称量前后滤材增重的方式评估拦截效果,并结合粒子计数结果判断穿透情况。
现场验证关注安装密封、运行阻力增长曲线以及后端吸附装置的进气颗粒物水平。许钟麟在《空气洁净技术原理》中提出,过滤系统的性能验证应贯穿选型、安装、运行与维护全过程,单一环节的合格并不能代表系统整体达标。运行监测以压差表读数为日常手段,配合定期巡检形成记录台账。
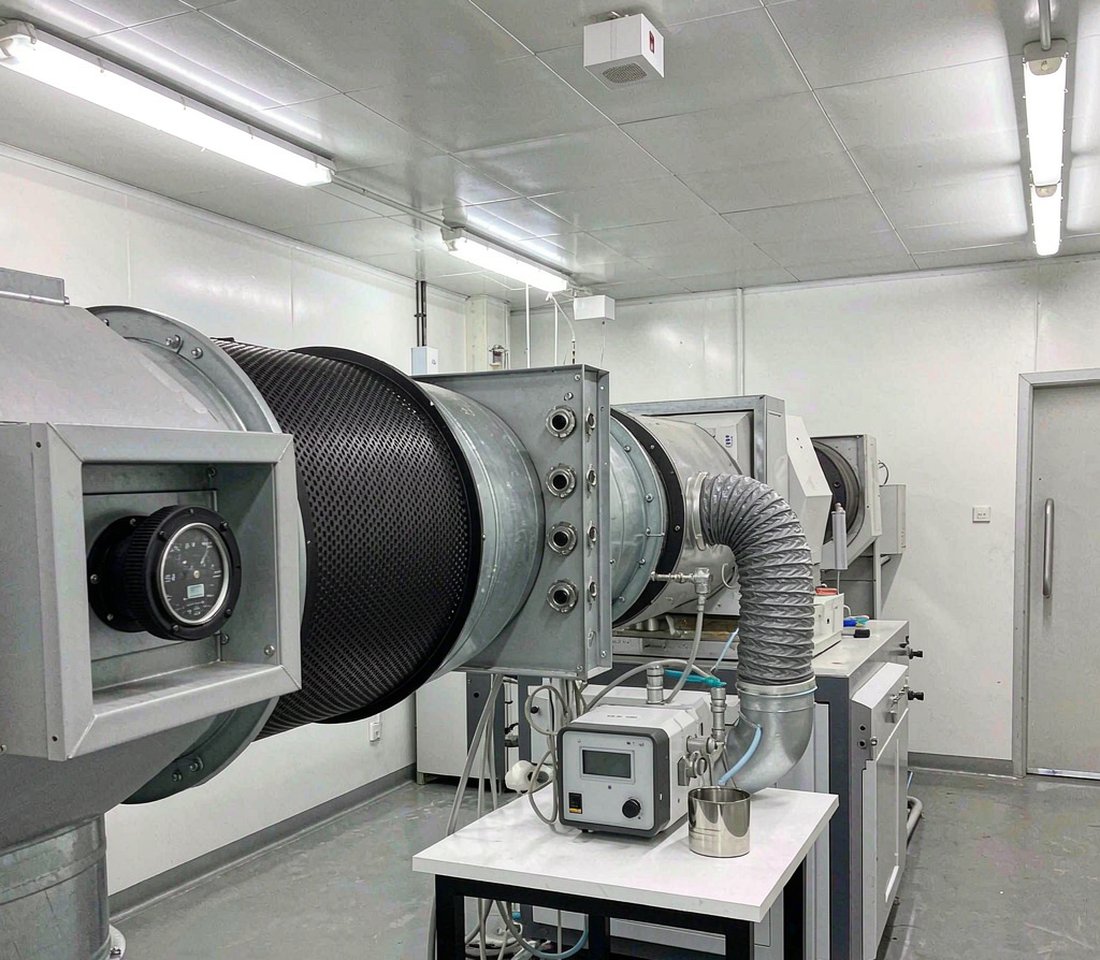
图3 袋式中效过滤器性能测试台与压差检测
联系人:张小姐
手机:18914909236
电话:张小姐189-1490-9236
邮箱:cracsales08@cracfilter.com
地址: 江苏省苏州昆山市巴城镇石牌工业区相石路998号